Artykuł sponsorowany
Po czym poznać, że cylinder jeszcze przyjmie nadwymiar, a kiedy wymaga tulei
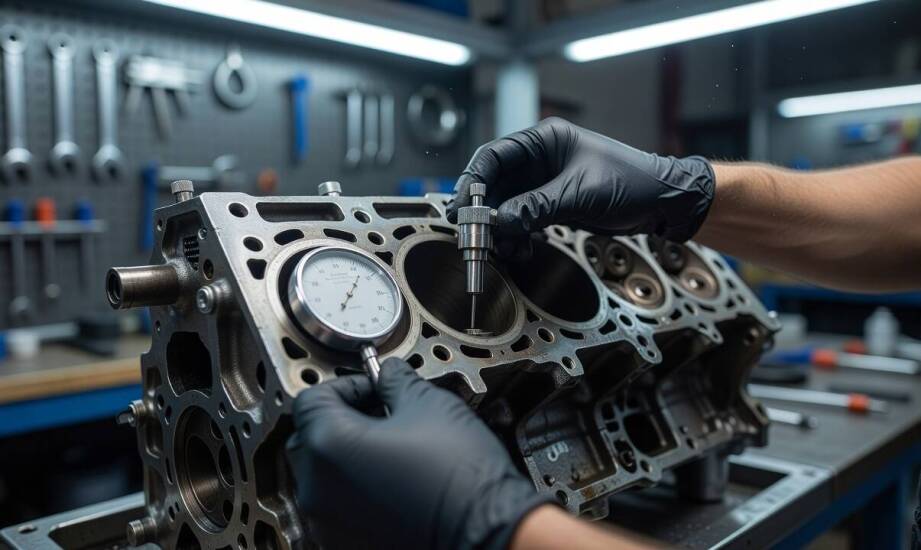
Zużycie gładzi cylindrowej w silniku spalinowym ujawnia się zazwyczaj dopiero po jego całkowitej rozbiórce i wykonaniu serii precyzyjnych pomiarów. Wcześniejsze objawy, takie jak zauważalny spadek mocy, nadmierne spalanie oleju czy intensywne dymienie z układu wydechowego, wskazują jedynie na obecność usterki. Ostateczną ocenę stanu technicznego jednostki przeprowadza się zawsze na podstawie liczb uzyskanych za pomocą średnicówki czujnikowej. Mechanik na tym etapie określa zakres niezbędnych prac naprawczych. Właściwa diagnoza pozwala uniknąć niepotrzebnych kosztów i zapewnia trwałość po złożeniu jednostki.
Wyniki pomiarów geometrii bloku
Owalność i stożkowatość cylindra należą do kluczowych parametrów decydujących o wyborze metody obróbki. Zgodnie z wytycznymi producentów komponentów silnikowych, takich jak firma Mahle, orientacyjnie dopuszczalne zużycie w tych płaszczyznach wynosi od 0,06 do 0,2 mm. Dopuszczalne wartości zależą jednak bezpośrednio od konstrukcji silnika oraz wytycznych z dokumentacji naprawczej. W poszczególnych instrukcjach serwisowych spotyka się bardzo różne limity tolerancji dla konkretnych jednostek. Z reguły po przeprowadzonej naprawie maksymalna owalność i stożkowatość nie powinna przekraczać 0,01 mm.
Średnica wewnętrzna bezpośrednio warunkuje możliwość zastosowania tłoków nadwymiarowych. Producenci części zamiennych najczęściej oferują je w przyrostach co 0,25 mm lub 0,50 mm względem nominału. Zbyt duże odchyłki wymiarowe po stronie bloku wymuszają przejście na kolejny wymiar naprawczy. Kiedy pomiary wykazują przekroczenie najwyższych dopuszczalnych granic, samo szlifowanie cylindra staje się niemożliwe i element wymaga innej technologii regeneracji.
Wizualna ocena powierzchni gładzi to zbyt mało, aby podjąć ostateczną decyzję o technice obróbki. Tokarz musi dokładnie zweryfikować grubość ścianki oraz ogólny stan struktury bloku. Aluminiowe bloki silników pokryte powłokami utwardzającymi typu Nikasil lub Alusil tracą swoje właściwości po głębokim zarysowaniu, co całkowicie uniemożliwia tradycyjne zebranie materiału. Z kolei w przypadku tulei żeliwnych zbyt mocne powiększenie średnicy obniża wytrzymałość cieplną i mechaniczną całej konstrukcji. Sprawdzenie grubości odlewu zabezpiecza przed wykonaniem naprawy, która szybko doprowadziłaby do pęknięcia.
Przebieg obróbki i wybór metody regeneracji
Regeneracja bloku rozpoczyna się od precyzyjnego ustalenia docelowego wymiaru. Cylinder poddaje się początkowo roztaczaniu, co pozwala na wstępne usunięcie uszkodzeń gładzi i przywrócenie odpowiedniej osi pionowej. Następnym krokiem jest honowanie wieloetapowe, podzielone na proces wstępny, bazowy oraz wykańczający. Pierwsza faza usuwa naddatek materiału po nożu tokarskim. Obróbka bazowa tworzy na powierzchni głębokie rowki krzyżowe, natomiast etap końcowy nadaje jej płaską strukturę typu plateau. Tak wykończona płaszczyzna charakteryzuje się chropowatością rzędu 0,25–0,50 µm oraz kątem skrzyżowania śladów na poziomie 20–45 stopni. Właściwa siatka rys zapewnia utrzymanie filmu olejowego i prawidłowe uszczelnienie pierścieni.
Doświadczenie zakładu Jurgal potwierdza, że w wielu standardowych silnikach wystarcza zastosowanie klasycznego nadwymiaru. Dzieje się tak wtedy, gdy żeliwna tuleja trzyma tolerancję grubości, a na rynku występują dedykowane tłoki naprawcze. Zmiana technologii staje się koniecznością przy mocnym wyeksploatowaniu jednostki. Tulejowanie bloku wykonuje się przy trwałym odspojeniu powłoki Nikasil, całkowitym braku odpowiednich tłoków lub zbyt cienkich ściankach odlewu. Wstawienie nowej tulei przywraca fabryczny wymiar nominalny, co pozwala na zachowanie bezpiecznych grubości przegród między cylindrami.
Praca nad blokami posiadającymi mokre tuleje, a także regeneracja jednostek sportowych czy zabytkowych narzuca dodatkowe rygory. Technika obróbki musi odpowiadać celom całego projektu mechanicznego. Budowa silnika wyczynowego wymaga często zastosowania materiałów o podwyższonej wytrzymałości, podczas gdy renowacja klasyka skupia się na precyzyjnym zachowaniu oryginału.
Decyzja o sposobie regeneracji bloku silnika nigdy nie opiera się na pojedynczym defekcie wizualnym. Rysa na gładzi sygnalizuje awarię, ale dopiero zestawienie wyników pomiarowych z dokumentacją technologiczną producenta wyznacza bezpieczną ścieżkę naprawy. Wiedza z zakresu obróbki metali w połączeniu z odpowiednim parkiem maszynowym pozwala trwale przywrócić sprawność układu tłokowo-korbowego.
Kategorie artykułów
Polecane artykuły

Różnorodność materiałów używanych do produkcji czapek roboczych

Polana Szymoszkowa, czyli raj dla miłośników sportów zimowych
Jak wygląda pobyt po przyjęciu do stacjonarnego ośrodka leczenia uzależnień
