Artykuł sponsorowany
Od mieszanki do gotowego wyrobu — co w produkcji taśmy przenośnikowej decyduje o trwałości
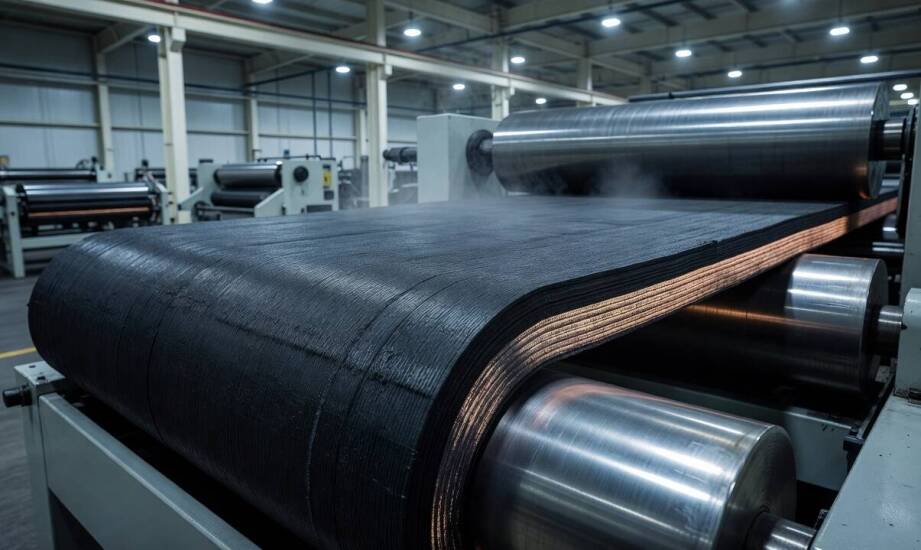
Dwie taśmy przenośnikowe o identycznych wymiarach i tej samej deklarowanej klasie ścieralności pracują na jednej linii transportowej. Pierwsza z nich wytrzymuje kilkanaście miesięcy intensywnego przesyłu ostrego kruszywa, podczas gdy druga ulega rozwarstwieniu i wymaga kosztownej wymiany już po połowie tego czasu. Podobne specyfikacje techniczne na papierze często usypiają czujność osób odpowiedzialnych za utrzymanie ruchu w zakładach. Różnicę w zachowaniu materiału w rzeczywistych warunkach wyjaśnia precyzyjny proces wytwarzania, a nie tylko końcowe parametry wpisane w certyfikat. Odpowiednie przygotowanie każdego komponentu warunkuje bezawaryjną eksploatację całego systemu.
Wpływ receptury mieszanki i wkładek na parametry
Receptura mieszanki gumowej bezpośrednio określa odporność okładki na ścieranie, wysoką temperaturę oraz jej ogólną elastyczność. Tworzenie optymalnego materiału opiera się na umiejętnym łączeniu kauczuków naturalnych i syntetycznych. Specjaliści wzbogacają je aktywną sadzą, specjalistycznymi plastyfikatorami oraz aktywatorami procesu sieciowania. Według ogólnych wytycznych normy ISO 14890 parametry fizyczne wyrobu muszą odpowiadać przewidywanym obciążeniom roboczym. W popularnym systemie klasyfikacji DIN 22102 poszczególne litery precyzują zachowanie gumy w kontakcie z ostrym ładunkiem. Przykładowo klasy okładek X oraz Y wykazują optymalną odporność na ścieranie w standardowych warunkach przemysłowych. Klasa W gwarantuje z kolei ekstremalnie niską ścieralność, co okazuje się niezbędne przy transporcie ostrych odłamków skalnych.
Odpowiednio zaprojektowane mieszanki termoodporne typu HR wytrzymują środowisko pracy sięgające 150–200°C. Standardowa guma traci swoją elastyczność i twardnieje po przekroczeniu bariery 80°C, dlatego przy transporcie gorących materiałów konieczna jest modyfikacja jej podstawowego składu. Wybór poliestrowo-poliamidowych wkładek nośnych oznaczanych jako EP lub poliamidowych NN wpływa natomiast na wytrzymałość taśmy na rozciąganie oraz jej minimalne wydłużenie robocze. Konstrukcja rdzenia determinuje zachowanie całego wyrobu podczas gwałtownego startu naładowanego przenośnika.
Kalandrowanie i wulkanizacja a trwałość gotowej taśmy
Surowa tkanina po opuszczeniu krosna posiada wewnętrzne naprężenia, które technolodzy muszą całkowicie wyeliminować przed zbudowaniem nośnego rdzenia. Proces starannej impregnacji roztworami typu RFL nasyca włókna substancją poprawiającą adhezję do gumy i stabilizuje je termicznie pod odpowiednio dobranym napięciem. Prawidłowo wykonana operacja sprawia, że ostateczny wyrób zachowuje stałe wymiary podczas wieloletniej eksploatacji pod dużym obciążeniem. Kalandrowanie pozwala następnie na bardzo precyzyjne nałożenie zewnętrznej okładki metodą frykcjonowania. Ciężkie maszyny wciskają plastyczną mieszankę głęboko w strukturę przygotowanej tkaniny, co tworzy wyjątkowo zwartą strukturę.
Kolejny krok stanowi wulkanizacja, przebiegająca w ściśle kontrolowanym środowisku. Optymalne ciśnienie utrzymywane na poziomie od 0,8 do 1 MPa oraz temperatura w przedziale 140–200°C tworzą trójwymiarową sieć trwałych wiązań chemicznych. Zjawisko to łączy wszystkie warstwy w wysoce jednorodny wyrób. Systemy transportu wewnętrznego wymagają zastosowania niezawodnych komponentów. Działająca w branży przemysłowej marka Global Serwis obsługuje podmioty gospodarcze na wielu polach. Przedsiębiorstwo to, funkcjonujące jako producent taśm przenośnikowych, dostarcza pasy napędowe uodpornione na trudne warunki pracy. Właściwa produkcja wymaga bezwzględnego nadzoru nad każdym etapem. Restrykcyjna kontrola grubości nakładanych warstw z tolerancją do ±0,3 mm oraz regularne testy przyczepności pozwalają inżynierom w porę wykryć ewentualne odchylenia techniczne.
Wnikliwa analiza poszczególnych etapów wytwarzania pomaga osobom zamawiającym dużo lepiej ocenić realną żywotność kupowanego produktu. Warto sprawdzać przejrzystość zastosowanej receptury, technikę impregnacji tkaniny nośnej, dokładność parametrów wulkanizacji oraz stosowane w fabryce procedury testowe. Znormalizowany nadzór nad całym procesem technologicznym znacząco zwiększa powtarzalność parametrów i chroni przed przedwczesnym zużyciem materiału. Należy jednak zawsze pamiętać, że nawet najwyższa jakość wykonania nie zastępuje poprawnego doboru właściwej klasy wyrobu do specyfiki konkretnego zakładu. Odpowiednie dopasowanie właściwości chemicznych do rodzaju transportowanego urobku stanowi jedyny fundament bezawaryjnego funkcjonowania całej linii przemysłowej.
Kategorie artykułów
Polecane artykuły

Różnorodność materiałów używanych do produkcji czapek roboczych

Polana Szymoszkowa, czyli raj dla miłośników sportów zimowych
Jak wygląda pobyt po przyjęciu do stacjonarnego ośrodka leczenia uzależnień
