Artykuł sponsorowany
Jak ocenić partię papieru z makulatury po dostawie, zanim trafi na linię
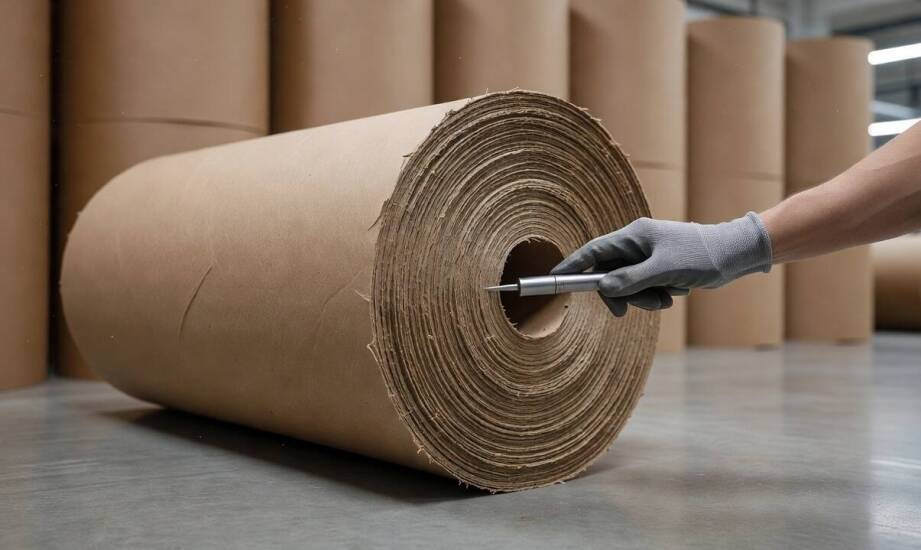
Problemy z rolami z recyklingu ujawniają się często na długo przed pełnym uruchomieniem docelowej linii produkcyjnej. Niewłaściwa wilgotność, trudne do wychwycenia zanieczyszczenia czy fizyczne uszkodzenia nawoju powodują nieoczekiwane przestoje. Tracą na tym zwłaszcza producenci tulei oraz wielowarstwowej tektury falistej, którzy opierają swoje wyniki na płynności pracy maszyn. Prawidłowa i metodyczna weryfikacja dostawy pozwala zidentyfikować krytyczne defekty jeszcze na etapie rozładunku z naczepy.
Zgodność specyfikacji technicznej i weryfikacja dokumentów
Dokumenty przewozowe oraz naklejona na rolę etykieta partii muszą dokładnie odzwierciedlać parametry uzgodnione w zamówieniu. Odbiorca w pierwszej kolejności sprawdza podstawowy gatunek surowca, deklarowaną gramaturę, precyzyjną szerokość zwoju oraz wilgotność nominalną. Dostarczany na paletach papier makulaturowy utrzymuje pożądane właściwości tylko w wąskich przedziałach wilgotności. Przepisy branżowe wskazują, że dla testlinera optymalnym standardem jest poziom 6,0–9,0%. Z kolei w przypadku flutingu makulaturowego systemy wymagają wartości rzędu 6,5–9,5%.
Odchylenia od powyższych wskaźników obniżają sztywność surowca i jego późniejszą stabilność wymiarową w procesie falowania. Nadmiar wody utrudnia prawidłowe wiązanie kleju, a przesuszenie prowadzi do pękania zewnętrznych warstw. Etykieta musi czytelnie podawać masę netto i dokładną datę produkcji. Daje to magazynierom szansę na szybką ocenę wieku dostarczonego materiału.
Analiza parametrów początkowych buduje fundament pod akceptację całej przywiezionej dostawy. Zakłady wytwarzające opakowania z tektury opierają się na dużej powtarzalności kryteriów wytrzymałościowych. Zestawienie wartości wpisanych w kartę techniczną z wyrywkowymi pomiarami na hali szybko obnaża ewentualne rozbieżności i chroni przetwórcę przed stratami.
Kontrola wizualna nawoju i badanie zachowania surowca
Szybkie oględziny zaraz po zdjęciu roli z ciężarówki ujawniają stan zewnętrznych krawędzi, napięcie nawoju oraz obecność widocznych uszkodzeń mechanicznych. Idealnie płaskie brzegi świadczą o prawidłowym cięciu wzdłużnym u producenta. Wszelkie wgniecenia rdzenia lub przemieszczone, luźne warstwy skutkują przerwaniami wstęgi przy wysokich prędkościach odwijania. Praktyka produkcyjna firmy Tektura Opakowania Papier zakłada eliminację takich wad już w momencie początkowego nawijania. Pylenie widoczne na powierzchni arkusza przeważnie stanowi dowód na niewystarczające wiązanie włókien w strukturze lub zbyt dużą domieszkę tanich wypełniaczy.
Zanieczyszczenia organiczne czy syntetyczne, takie jak wprasowane kawałki folii i metalowe zszywki, dyskwalifikują badaną partię. Mierniki dotykowe pomagają obsłudze szybko wykluczyć skrajnie przesuszone strefy, które kruszą się pod naciskiem.
Próby maszynowe weryfikują materiał skuteczniej niż papierowa dokumentacja. Puszczenie krótkiej partii próbnej przez wałki klejące dostarcza precyzyjnych informacji o zachowaniu zwoju. Wskaźniki laboratoryjne odporności na zgniatanie płaskie i pionowe nie oddają zjawisk występujących przy zmiennym naciągu maszynowym. Rzeczywiste rozwarstwienia ujawniają się dopiero po dodaniu wysokiej temperatury i kleju. Dynamiczny test na głównej linii zakładu obnaża podatność na deformacje o wiele szybciej niż analizy laboratoryjnych wycinków.
Decyzja o wpuszczeniu partii na główny tor produkcyjny zawsze zależy od wykluczenia wątpliwości na każdym etapie odbioru. Rolki zasilają maszyny docelowe wtedy, gdy etykiety zgadzają się z parametrami referencyjnymi, a poziom wody odpowiada ścisłym widełkom dla użytego gatunku. Stabilne przejście testowej wstęgi przez system napinający ostatecznie weryfikuje odporność struktury na zrywanie. Jeśli czujniki zanotują podejrzane skoki naprężeń, nadmierny kurz pokryje wałki lub brzegi zaczną falować, całą dostawę należy od razu odseparować. Wdrożenie szybkiej procedury izolacji wadliwego surowca zabezpiecza linie przed zakleszczeniami i chroni wynik finansowy zakładu przetwórczego.
Kategorie artykułów
Polecane artykuły

Różnorodność materiałów używanych do produkcji czapek roboczych

Polana Szymoszkowa, czyli raj dla miłośników sportów zimowych
Jak wygląda pobyt po przyjęciu do stacjonarnego ośrodka leczenia uzależnień
